
Apa yang Menyebabkan Proses Pembelokan Gagal?
Pukul 02.30 pagi hari Selasa, dan pengawas shift malam di bengkel permesinan presisi di Detroit sedang menatap spindel yang baru saja rusak. Sisipan bubut—baru sekitar 20 menit beroperasi—mengalami kegagalan fatal, menghancurkan benda kerja Inconel senilai $3.000 dan menghentikan seluruh lini produksi. Operator bersumpah bahwa sisipan tersebut telah dikencangkan dengan torsi yang tepat. Perwakilan alat bersikeras bahwa itu adalah grade yang tepat. Namun, inilah yang terjadi. Jika adegan ini terasa familiar, Anda tidak sendirian. Pertanyaan yang kami ajukan dalam judul—Apa yang Menyebabkan Sisipan Bubut Gagal?—adalah pertanyaan yang pasti pernah diajukan oleh setiap profesional permesinan. Jawaban singkatnya? Jarang hanya satu penyebab. Kegagalan sisipan hampir selalu merupakan serangkaian ketidaksejajaran kecil: pemilihan grade yang salah untuk material, kontrol serpihan yang buruk yang menyebabkan pemotongan ulang, retakan termal akibat pemotongan yang terputus, atau sekadar dudukan pahat yang sudah usang. Tetapi jawaban yang lebih panjang—yang menghemat uang, mengurangi waktu henti, dan menjaga spindel Anda tetap berputar—adalah yang akan kita bahas secara mendalam. Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kami telah menghabiskan puluhan tahun membantu bengkel-bengkel di seluruh dunia mendiagnosis dan menghilangkan kegagalan sisipan. Jadi, mari kita singkirkan hal-hal yang tidak perlu dan temukan akar penyebabnya.
Masalah Utama 1: Keausan Dini dan Masa Pakai Alat yang Tidak Dapat Diprediksi
Anda sudah menghitungnya: sisipan bubut seharusnya bertahan selama 30 menit dalam pemotongan. Namun belakangan ini, Anda melihat keausan sisi setelah 12 menit, dan permukaan hasil bubut mulai berkilau. Operator mengkompensasinya dengan memperlambat spindel, yang mengurangi waktu siklus. Atau lebih buruk lagi, mereka mendorong laju pemakanan untuk "menyelesaikannya," dan sisipan pun pecah. Hasilnya? Peningkatan biaya perkakas sebesar 40% dan penurunan hasil produksi sebesar 15%. Di bengkel dengan beragam produk dan volume produksi rendah, itu adalah perbedaan antara untung dan rugi dalam sebuah kontrak. Biaya tersembunyinya bahkan lebih tinggi: setiap penggantian sisipan berarti penghentian spindel, dan setiap penghentian spindel berarti kehilangan pendapatan. Kalikan itu dengan 50 sisipan per hari, dan Anda akan melihat kerugian ribuan dolar per bulan.

Masalah Utama 2: Mimpi Buruk Pengendalian Chip
Serpihan logam yang berserat adalah musuh otomatisasi. Serpihan tersebut melilit dudukan pahat, menggores permukaan yang sudah jadi, dan terkadang menarik sisipan keluar dari tempatnya. Dalam sel manufaktur otomatis, tumpukan serpihan logam yang berantakan dapat memicu kerusakan yang menelan biaya puluhan ribu dolar untuk perbaikan dan berhari-hari waktu henti. Kami telah melihat bengkel-bengkel menggunakan siklus pemotongan manual atau pemecahan serpihan secara manual, yang justru mengalahkan tujuan CNC. Akar permasalahannya seringkali bukan pada sisipan itu sendiri, tetapi pada kombinasi geometri tepi, kecepatan pemakanan, dan strategi pendinginan. Jika salah, Anda akan berurusan dengan serpihan sepanjang hari. Jika benar, Anda dapat meninggalkan mesin tersebut.
Masalah Utama 3: Keretakan Termal dan Kerusakan yang Tidak Terduga
Pemotongan terputus-putus—seperti membuat alur pasak pada mesin bubut atau memutar poros dengan permukaan datar—sangat merusak sisipan pahat. Pemanasan dan pendinginan siklik menciptakan retakan termal yang menyebar hingga sisipan pahat tersebut patah. Ini bukan keausan bertahap; ini adalah kerusakan mendadak yang dapat menghancurkan dudukan pahat seharga $500 dan benda kerja seharga $2.000 dalam hitungan detik. Bengkel sering menyalahkan kualitas sisipan pahat, tetapi penyebab sebenarnya seringkali adalah strategi pendingin: membanjiri sisipan pahat yang panas dengan pendingin dingin menyebabkan guncangan termal. Biayanya? Kerusakan yang tidak terduga menyebabkan suku cadang terbuang, keterlambatan pengiriman, dan banyak saling menyalahkan antara bagian produksi dan departemen pembelian.
Solusi 1: Pemilihan Tingkat dan Lapisan yang Sesuai dengan Material Anda
Langkah pertama untuk menghilangkan keausan dini adalah berhenti memperlakukan insert sebagai komoditas. Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kami merekayasa insert bubut dengan kombinasi substrat dan lapisan khusus untuk berbagai kelompok material. Misalnya, insert bubut kamiSeri LUCUBRATE LC2000menggunakan substrat karbida sinter gradien dengan lapisan TiAlN untuk baja, memberikan keseimbangan antara ketangguhan dan ketahanan aus. Untuk baja tahan karat,Seri LC3000Dilengkapi dengan lapisan PVD yang tahan terhadap penumpukan material pada mata pisau. Namun rahasia sebenarnya terletak pada persiapan mata pisau: kami menggunakan mikro-geometri eksklusif yang mengurangi gaya pemotongan dan panas, memperpanjang umur pakai alat hingga 30% dalam uji lapangan. Kuncinya adalah mencocokkan sisipan dengan aplikasinya, bukan hanya kode materialnya. Para insinyur kami bekerja sama dengan Anda untuk menganalisis parameter pemotongan Anda dan merekomendasikan grade, lapisan, dan pemecah serpihan yang tepat.
Solusi 2: Geometri Chipbreaker dan Strategi Pendinginan untuk Chip yang Sempurna
Pengendalian serpihan adalah seni dan sains sekaligus. Sisipan bubut kami memiliki berbagai geometri pemecah serpihan—dari rake positif yang tajam untuk penyelesaian akhir hingga rake negatif yang kuat untuk pengerjaan kasar. Namun, geometri saja tidak cukup. Kami membantu pelanggan mengoptimalkan penempatan dan tekanan pendingin. Misalnya, penggunaan pendingin bertekanan tinggi (70 bar) yang diarahkan ke zona pemotongan dapat memecah serpihan secara efektif dan meningkatkan masa pakai alat. Dalam satu kasus, pelanggan beralih dari pendingin banjir ke pendingin bertekanan tinggi melalui alat dan menghilangkan pembungkus serpihan sepenuhnya, memungkinkan mereka untuk beroperasi tanpa pengawasan. Kami juga menawarkan desain pemecah serpihan khusus untuk material tertentu, seperti produk kami.Seri LUCUBRATE CFuntuk aluminium, yang mencegah penumpukan material di tepi dan menghasilkan serpihan kecil yang mudah ditangani.
Solusi 3: Ketangguhan dan Ketahanan Terhadap Guncangan Termal untuk Pemotongan Terputus
Untuk pemotongan terputus-putus, Anda membutuhkan sisipan yang tahan banting. Sisipan kamiSeri LUCUBRATE LTProduk ini memiliki substrat yang kuat dan diperkaya kobalt serta lapisan multi-lapisan yang tahan terhadap retak termal. Namun, yang benar-benar mengubah permainan adalah pengasahan tepinya: kami menerapkan persiapan tepi T-land yang memperkuat mata pisau tanpa mengorbankan ketajaman. Selain itu, kami memberikan saran kepada pelanggan tentang strategi pendingin: untuk pemotongan terputus, seringkali lebih baik menggunakan semburan udara atau pendingin minimal untuk menghindari guncangan termal. Dalam pengujian dengan pelanggan yang mengerjakan poros baja tempa dengan alur pasak, beralih ke seri LT dan menyesuaikan pendingin mengurangi kerusakan dari 15% menjadi kurang dari 2%, menghemat lebih dari $50.000 setiap tahunnya.
Studi Kasus Pelanggan 1: Precision Components Inc., AS
Precision Components Inc., sebuah perusahaan milik keluarga di Ohio, mengalami kesulitan dengan masa pakai pahat yang tidak konsisten saat membubut baja 4140. Mereka menggunakan sisipan serbaguna dari pesaing dan mengalami keausan sisi pahat setelah 15 menit, yang menyebabkan penggantian pahat yang sering dan suku cadang yang rusak. Setelah beralih ke seri LC2000 dari NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. dengan pemecah serpihan khusus untuk baja, mereka melihat masa pakai pahat meningkat menjadi 28 menit—peningkatan sebesar 87%. “Awalnya kami skeptis, tetapi data berbicara sendiri. Biaya perkakas kami turun sebesar 22%, dan kami dapat mengerjakan lebih banyak pekerjaan tanpa menambah shift,” kata Mike Reynolds, Manajer Produksi.
Studi Kasus Pelanggan 2: AutoTurn GmbH, Jerman
AutoTurn GmbH, pemasok otomotif Tier 1 di dekat Stuttgart, menghadapi masalah pengendalian serpihan saat membubut rumah transmisi aluminium. Serpihan yang berserabut menyebabkan goresan dan membutuhkan intervensi manual. Mereka menerapkan seri LUCUBRATE CF kami dengan permukaan atas yang dipoles dan tepi yang tajam, dikombinasikan dengan pendingin bertekanan tinggi. Cacat terkait serpihan turun dari 8% menjadi 1,5%, dan waktu siklus meningkat sebesar 12% karena pengurangan waktu henti. “Geometri pemecah serpihan sangat cocok untuk aluminium. Kami dapat menjalankan proses tanpa pengawasan untuk pertama kalinya,” ujar Klaus Weber, Insinyur Manufaktur.
Studi Kasus Pelanggan 3: Aero Precision Ltd., Inggris
Aero Precision Ltd., sebuah subkontraktor kedirgantaraan di Sheffield, sedang menangani masalah retak termal pada pemotongan terputus-putus Inconel 718. Sisipan (insert) sering patah secara tidak terduga, menyebabkan bagian-bagian yang rusak senilai £10.000 per buah. Kami merekomendasikan seri LT kami dengan substrat yang kuat dan menyarankan penggunaan semburan udara (air blast) alih-alih pendingin banjir (flood coolant). Tingkat kerusakan turun dari 12% menjadi 2%, dan masa pakai alat menjadi lebih mudah diprediksi. “Dukungan teknis dari LUCUBRATE sangat luar biasa. Mereka tidak hanya menjual sisipan kepada kami; mereka membantu kami mengubah proses kami,” kata Sarah Thompson, Direktur Operasi.
Studi Kasus Pelanggan 4: MedTech Machining, Swiss
MedTech Machining, sebuah perusahaan manufaktur presisi asal Swiss yang mengkhususkan diri dalam implan medis titanium, membutuhkan kontrol serpihan dan penyelesaian permukaan yang andal. Mereka menggunakan seri LC3000 kami dengan geometri penyeka untuk penyelesaian akhir, mencapai Ra 0,4 μm secara konsisten dan mengurangi waktu siklus hingga 18%. “Kami telah mencoba banyak merek, tetapi konsistensi LUCUBRATE tidak tertandingi. Tingkat limbah kami sekarang mendekati nol,” kata Dr. Andreas Meier, Manajer Teknis.
Aplikasi dan Kemitraan
Sisipan pembubutan kami digunakan dalam berbagai aplikasi, mulai dari komponen penggerak otomotif hingga suku cadang mesin kedirgantaraan dan implan medis. Kami bermitra dengan distributor dan OEM di seluruh dunia, termasuk beberapa produsen Fortune 500 yang mengandalkan sisipan kami untuk lini produksi mereka. Misalnya, kami memasok pemasok Tier 1 otomotif utama Eropa dengan sisipan khusus untuk pembubutan poros engkol, dan perusahaan kedirgantaraan yang berbasis di AS dengan sisipan untuk komponen roda pendaratan. Kemitraan ini dibangun atas dasar kepercayaan dan kolaborasi teknis—kami tidak hanya menjual sisipan; kami menyediakan solusi.
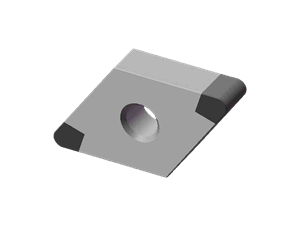
Pertanyaan yang Sering Diajukan (FAQ)
T: Bagaimana cara memilih grade insert yang tepat untuk proses pembubutan baja tahan karat?
A: Baja tahan karat cenderung mengalami pengerasan akibat pengerjaan dan menghasilkan penumpukan material pada mata pisau. Kami merekomendasikan mata pisau karbida berlapis PVD dengan mata pisau tajam dan pemecah serpihan yang dirancang untuk baja tahan karat. Seri LC3000 kami dirancang khusus untuk ini, dengan lapisan yang mengurangi gesekan dan panas. Selain itu, pertimbangkan untuk menggunakan cairan pendingin bertekanan tinggi untuk memecah serpihan.
T: Apa penyebab retakan termal pada sisipan bubut?
A: Retakan termal biasanya disebabkan oleh pemanasan dan pendinginan siklik, terutama pada pemotongan terputus. Penggunaan cairan pendingin yang berlebihan dapat menyebabkan guncangan termal. Kami merekomendasikan penggunaan semburan udara atau mengurangi aliran cairan pendingin, dan memilih jenis yang lebih kuat seperti seri LT kami.
T: Bisakah saya menggunakan insert yang sama untuk proses pengamplasan kasar dan pengamplasan halus?
A: Meskipun beberapa sisipan serbaguna, hasil optimal diperoleh dengan menggunakan geometri spesifik. Pengasahan kasar membutuhkan tepi yang kuat dan pemecah serpihan untuk laju pemakanan tinggi, sedangkan pengasahan akhir membutuhkan tepi yang tajam dan geometri penyeka untuk hasil permukaan yang halus. Menggunakan yang salah dapat menyebabkan hasil akhir yang buruk atau kegagalan dini.
T: Bagaimana lapisan tersebut memengaruhi kinerja sisipan?
A: Lapisan mengurangi gesekan, tahan aus, dan bertindak sebagai penghalang termal. Untuk baja, TiAlN umum digunakan; untuk baja tahan karat, lapisan PVD seperti TiCN; untuk besi cor, lapisan CVD. Sisipan kami menggunakan lapisan multi-lapisan canggih yang disesuaikan dengan setiap material.
T: Berapa waktu tunggu tipikal untuk sisipan khusus?
A: Untuk insert standar, kami mengirimkan dalam waktu 2-3 minggu. Geometri atau grade khusus mungkin membutuhkan waktu 4-6 minggu tergantung pada kompleksitasnya. Kami bekerja sama dengan Anda untuk memenuhi jadwal produksi Anda.
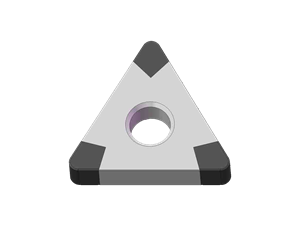
Kesimpulan dan Seruan untuk Bertindak
Kegagalan sisipan bubut bukanlah hal yang tak terhindarkan—itu adalah gejala dari ketidaksesuaian alat dan proses. Dengan memahami akar penyebabnya dan menerapkan solusi yang tepat, Anda dapat mencapai masa pakai alat yang dapat diprediksi, serpihan yang sempurna, dan kinerja yang andal bahkan pada material yang paling keras. Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kami berkomitmen untuk membantu Anda menghilangkan kegagalan sisipan melalui rekayasa dan dukungan ahli. Untuk mempelajari lebih lanjut, unduh whitepaper teknis kami tentang pemilihan dan pemecahan masalah sisipan, atau hubungi teknisi penjualan kami untuk konsultasi. Jangan biarkan sisipan lain gagal—kendalikan hari ini.



