
Apakah Perlengkapan Pembuatan Lekukan Gulungan Anda Membebani Biaya?
Apakah Perlengkapan Pembuatan Lekukan Gulungan Anda Membebani Biaya?
Bayangkan ini: pukul 2:15 siang pada hari Selasa. Sebuah pabrik di Ohio baru saja membuang balok hasil pembentukan gulungan ketiga pada shift tersebut karena lekukannya melenceng 1,2 mm dari tengah. Operator bersumpah programnya sudah benar. Teknisi perawatan menyalahkan peralatannya. Manajer produksi sudah menghitung ulang lembur yang dibutuhkan untuk memenuhi pengiriman hari Jumat. Semua orang frustrasi, dan tidak ada yang bisa menunjukkan satu penyebab utama.

Jika pemandangan itu terasa familiar, jawaban untuk pertanyaan judul hampir pasti ya. Mesin penandaan dan pemotongan rol CNC tugas berat bukanlah peningkatan mewah; itu adalah perbedaan antara hasil produksi yang dapat diprediksi dan situasi darurat setiap hari. Sederhananya, jawabannya adalah: jika pengaturan Anda saat ini bergantung pada tata letak manual, mesin pres terpisah, atau penandaan yang dilakukan sebagai operasi sekunder, Anda membayar pilihan itu dalam bentuk barang rusak, tenaga kerja, dan kapasitas yang hilang setiap shift.
Blog ini menguraikan ke mana sebenarnya uang itu mengalir, apa yang membedakan mesin penandaan dan pengukiran rol CNC yang dirancang dengan benar, dan bagaimana bengkel-bengkel sebenarnya mengukur perubahannya. Tujuannya bukan untuk menjual mesin kepada Anda. Tujuannya adalah untuk membantu Anda mengenali biaya tersembunyi dengan cukup baik sehingga Anda dapat membuat keputusan yang jernih.
Masalah Utama 1: Penyimpangan Akurasi Takik dan Kerusakan
Dalam proses pembentukan gulungan tugas berat, takik adalah fitur penentu posisi. Jika takik tidak tepat, semua yang ada di hilir akan salah: braket penghubung, perlengkapan pengelasan, perakitan akhir. Banyak bengkel masih membuat takik setelah pembentukan pada mesin pres terpisah, menggunakan penghenti keras dan pengukuran manual. Pendekatan itu berhasil pada bagian pertama dan bagian kesepuluh. Pada bagian ke dua ratus, pemuaian termal di mesin pres, keausan pada penghenti, dan kelelahan operator mulai terlihat sebagai penyimpangan.
Konsekuensinya bukan hanya barang rongsokan. Ada pengerjaan ulang, penyortiran, dan biaya tersembunyi untuk memeriksa setiap bagian karena Anda tidak lagi mempercayai prosesnya. Salah satu perusahaan pembentuk gulungan ukuran menengah yang kami ajak bicara mencatat 3,8 persen barang rongsokan pada profil berlekuk, dengan setiap bagian yang rongsokan membutuhkan waktu sekitar 40 menit untuk pembentukan gulungan dan penanganan. Dengan volume produksi mereka, itu berarti lebih dari 90.000 dolar per tahun hanya untuk material dan tenaga kerja, sebelum menghitung biaya pengiriman kilat untuk mengganti bagian yang rusak.
Masalah Utama 2: Operasi Penilaian Sekunder dan Hambatan
Penandaan seringkali dianggap sebagai hal yang kurang penting. Suatu bagian diberi tanda, kemudian dipindahkan ke stasiun penandaan, lalu dipindahkan lagi untuk ditumpuk. Setiap perpindahan merupakan langkah penanganan, dan setiap langkah penanganan merupakan peluang terjadinya kerusakan dan sumber waktu antrian. Dalam lingkungan dengan variasi produk yang tinggi, stasiun penandaan menjadi hambatan karena setiap perubahan bagian memerlukan stensil baru, pengaturan baru, atau program baru yang dimuat oleh seseorang yang mungkin tidak tersedia.
Biaya di sini menyesatkan. Biaya tersebut tidak muncul sebagai satu item tunggal. Biaya tersebut muncul sebagai persediaan barang dalam proses yang berada di antara operasi, sebagai lalu lintas forklift, dan sebagai lembur di akhir bulan. Seorang manajer pabrik menggambarkan penandaan sebagai "operasi yang tidak dimiliki siapa pun," dan justru itulah mengapa hal itu menjadi mahal.
Masalah Utama 3: Pergantian Peralatan dan Kompleksitas Pemrograman
Profil tugas berat bukanlah bagian kecil. Mesin pemotong rol yang menangani ketebalan dan bagian yang panjang membutuhkan peralatan yang kokoh, dan peralatan yang kokoh membutuhkan waktu untuk diganti. Ketika pergantian membutuhkan waktu dua jam, perencana mengelompokkan pekerjaan untuk menghindarinya, yang meningkatkan persediaan dan memperpanjang waktu tunggu. Pemrograman menambahkan lapisan lain: jika mesin membutuhkan CAM offline dan spesialis untuk memproses kode, perubahan sederhana menunggu spesialis tersebut.
Dampak hilirnya adalah toko yang tidak dapat merespons perubahan pelanggan dengan cepat, meskipun lini pembentukan rol itu sendiri mampu melakukannya. Kendalanya bukan pada proses pembentukan; melainkan pada pengaturan pembuatan takik dan penandaan.
Solusi: Satu Mesin, Satu Pengaturan, Satu Program
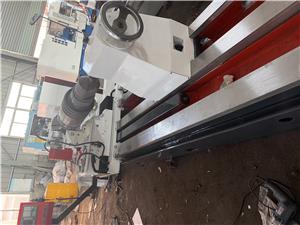
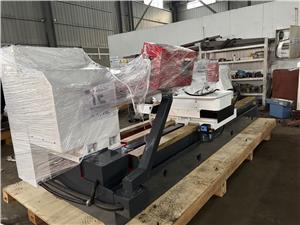
Mesin CNC penggoresan dan penandaan gulungan tugas berat mengatasi ketiga masalah tersebut dengan mengkonsolidasikan operasi dan menghilangkan variasi manusia dari langkah penentuan lokasi. Arsitektur sangat penting: rangka kaku yang dirancang untuk material tebal, sumbu yang digerakkan servo dengan umpan balik loop tertutup, dan kontrol yang menangani penggoresan dan penandaan dari satu program.
Untuk mengatasi penyimpangan akurasi, solusinya adalah referensi dalam proses. Mesin menempatkan bagian tersebut terhadap datum yang dikendalikan servo, bukan pada penghenti tetap, dan mengkompensasi posisi yang diukur sebelum takik dipotong. Penandaan dilakukan dalam pengaturan yang sama, sehingga tanda dan takik memiliki sistem koordinat yang sama. Hasilnya adalah pengulangan yang tidak bergantung pada perasaan operator.
Untuk hambatan penandaan, solusinya adalah menghilangkan operasi sekunder sepenuhnya. Penandaan diprogram sebagai bagian dari siklus pembuatan takik, baik itu persyaratan nomor bagian, simbol pengelasan, atau kode ketertelusuran. Tidak ada stensil, tidak ada stasiun terpisah, dan tidak ada antrian.
Untuk pergantian profil, solusinya adalah peralatan yang dapat diganti dengan cepat dan kontrol yang menerima program parametrik. Ketika profil berubah, operator memilih program dan mengkonfirmasi peralatan, dan mesin menangani sisanya. Bengkel yang beralih dari pergantian profil selama dua jam menjadi kurang dari dua puluh menit berhenti melakukan pengelompokan pekerjaan, yang mengurangi persediaan dan memperpendek waktu tunggu.
Tabel di bawah ini merangkum perbedaan antara pengaturan konvensional dan mesin penandaan dan pembuatan takik rol CNC.
| Faktor | Pengaturan Konvensional | Mesin Pemotong dan Penanda Gulungan CNC Tugas Berat |
|---|---|---|
| Penentuan lokasi takik | Penghentian mendadak, pengukuran manual | Data servo dengan umpan balik loop tertutup |
| Penandaan | Stasiun sekunder, stensil | Terintegrasi dalam siklus yang sama |
| Pergantian | 1,5 hingga 2 jam | Biasanya kurang dari 20 menit |
| Tingkat barang rongsokan | 2 hingga 5 persen umum | Di bawah 1 persen yang dapat dicapai |
| Pemrograman | CAM offline, tergantung spesialis. | Parametrik, dapat diedit oleh operator. |
Studi Kasus Pelanggan
Kasus-kasus berikut mewakili bagaimana toko-toko telah menerapkan teknologi ini. Nama-nama yang digunakan bersifat fiktif, tetapi kondisi operasional dan hasil yang diukur mencerminkan jenis keuntungan yang dilaporkan dalam lingkungan pembentukan rol tugas berat.
Kasus 1: Mesin Pembentuk Gulungan Struktural di Wilayah Midwest AS
Dave Kowalski, manajer pabrik di sebuah perusahaan pembentuk gulungan struktural di Indiana, menjalankan dua shift pada lini produksi balok penopang atap tebal. Tingkat kerusakan akibat takik mencapai 4,1 persen. Setelah memasang mesin penanda dan penekukan gulungan CNC tugas berat dari NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., tingkat kerusakan turun menjadi 0,7 persen dalam waktu tiga bulan. Waktu pergantian produksi turun dari 95 menit menjadi 18 menit. Penilaian Dave: "Kami berhenti memeriksa setiap bagian karena akhirnya kami mempercayai prosesnya. Itu saja sudah membebaskan dua inspektur untuk pekerjaan lain."
Kasus 2: Pemasok Tingkat Atas Otomotif Jerman
Di Baden-Wurttemberg, pemasok tingkat kedua yang memproduksi komponen rangka kursi hasil pembentukan gulungan membutuhkan penandaan ketertelusuran pada setiap bagian. Stasiun penandaan sekunder menjadi hambatan selama pergantian model. Setelah mengintegrasikan penandaan ke dalam siklus pembuatan takik, pemasok mengurangi pekerjaan dalam proses antar operasi sebesar 62 persen dan menghilangkan satu langkah penanganan penuh per bagian. Manajer pengadaan Anja Fischer mencatat: "Penandaan bukan lagi percakapan terpisah. Itu terjadi bersamaan dengan pembuatan takik, dan datanya ada dalam catatan yang sama."
Kasus 3: Produsen Rak di Inggris
Sebuah perusahaan manufaktur rak di West Midlands sebelumnya mengelompokkan pekerjaan untuk menghindari penggantian perkakas, yang menyebabkan waktu tunggu hingga enam minggu untuk rak vertikal pesanan khusus. Dengan perkakas yang dapat diganti dengan cepat dan pemrograman parametrik, waktu pergantian turun menjadi 15 menit dan ukuran kelompok pesanan berkurang setengahnya. Waktu tunggu untuk pesanan khusus turun menjadi 19 hari. Direktur operasional Mark Ellison mengatakan: "Dulu kami merencanakan berdasarkan mesin. Sekarang kami merencanakan berdasarkan pelanggan."
Studi Kasus 4: Produsen Peralatan Pertanian Kanada
Di Manitoba, sebuah perusahaan pembuat peralatan pertanian masih melakukan penandaan manual pada rel rangka tebal dan simbol pengelasan. Penandaan manual menyebabkan pengerjaan ulang ketika simbol salah dibaca. Penandaan CNC terintegrasi menghilangkan pengerjaan ulang sepenuhnya dan mengurangi pengerjaan ulang perlengkapan pengelasan sebesar 34 persen. Supervisor fabrikasi Renee Tremblay berkomentar: "Para tukang las berhenti bertanya ke arah mana simbol itu menghadap. Kedengarannya sepele sampai Anda menghitung jam kerja ulang."
Kasus 5: Fabrikator Baja Australia
Sebuah perusahaan fabrikasi di Victoria yang memproduksi rangka konveyor tugas berat mengalami kesulitan dengan penyimpangan akurasi pada bagian-bagian yang panjang. Sistem referensi servo pada mesin baru tersebut mempertahankan posisi takik dalam toleransi plus atau minus 0,15 mm selama satu shift penuh. Tingkat kerusakan turun dari 3,2 persen menjadi 0,6 persen, dan perusahaan tersebut menghilangkan operasi penyortiran khusus. Manajer produksi Liam O'Connor mengatakan: "Kami mengukurnya selama sebulan sebelum kami mempercayainya. Penyimpangan itu benar-benar hilang."
Aplikasi dan Kemitraan
Mesin penandaan dan pembuatan lekukan rol CNC tugas berat digunakan di mana pun bagian yang dibentuk dengan rol atau bagian struktural panjang memerlukan fitur penempatan dan identifikasi. Aplikasi umum meliputi:
Balok penopang dan balok penyangga struktural dengan takik ujung dan penandaan bagian; tiang dan balok rak yang memerlukan pola takik dan label beban; rangka jok otomotif dan komponen sasis yang memerlukan tanda ketertelusuran; rel rangka pertanian dengan simbol las; rangka konveyor dan penanganan material dengan takik pemasangan; dan rel pemasangan panel surya dengan kode batch dan ketertelusuran.
Pembeli di segmen ini biasanya mengevaluasi mesin berdasarkan pengulangan, waktu pergantian, dan integrasi dengan lini pembentukan gulungan yang ada. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. bekerja sama dengan integrator lini pembentukan gulungan dan langsung dengan pabrikan untuk mencocokkan konfigurasi mesin dengan geometri profil dan volume produksi. Hubungan pasokan jangka panjang dengan pemasok komponen dan kontrol mendukung ketersediaan suku cadang yang konsisten, yang penting bagi tim pengadaan yang mengevaluasi total biaya kepemilikan daripada hanya harga pembelian saja.
Pertanyaan yang Sering Diajukan (FAQ)
Q1: Seberapa akurat pengulangan yang dapat kita harapkan secara realistis pada bagian rel tebal?
Pada peralatan yang terawat dengan baik dan dilengkapi dengan referensi servo, toleransi plus atau minus 0,15 mm hingga 0,25 mm dapat dicapai pada profil tebal, tergantung pada kekakuan penampang dan penanganannya. Kuncinya adalah referensi dalam proses, bukan mengandalkan penghenti tetap. Mintalah studi kemampuan pada profil Anda yang sebenarnya, bukan pada bagian demo.
Q2: Bagaimana sistem penandaan terpadu menangani permukaan yang dalam atau melengkung?
Teknologi penandaan dipilih berdasarkan kondisi permukaan dan persyaratan kedalaman. Untuk aplikasi tugas berat, kepala penandaan mengikuti kontur permukaan yang diprogram, dan kontrol mengkompensasi jarak. Jika profil Anda memiliki kelengkungan yang signifikan, berikan bagian sampel selama spesifikasi sehingga strategi penandaan divalidasi sebelum pengiriman.
Q3: Berapa waktu peralihan sebenarnya, termasuk perkakas?
Peralatan ganti cepat dengan penjepitan yang telah ditentukan sebelumnya biasanya mempersingkat waktu pergantian menjadi 15 hingga 25 menit untuk satu keluarga profil. Variabel yang sebenarnya adalah keakraban operator. Sebagian besar bengkel mencapai batas bawah setelah beberapa minggu produksi. Kami merekomendasikan demonstrasi pergantian dengan peralatan Anda sendiri sebagai bagian dari penerimaan.
Q4: Dapatkah mesin ini terintegrasi dengan lini produksi dan MES yang sudah ada?
Ya. Kontrol ini mendukung protokol industri standar untuk jabat tangan jalur produksi dan data produksi. Untuk integrasi MES, pendekatan praktisnya adalah mendefinisikan titik data yang Anda butuhkan, seperti jumlah bagian, ID program, dan catatan posisi takik, lalu memvalidasinya selama proses komisioning. Hindari mengasumsikan integrasi penuh tanpa spesifikasi antarmuka tertulis.
Q5: Seperti apa sebenarnya pemeliharaan selama lima tahun?
Perawatan yang diharapkan meliputi komponen yang aus karena pemakaian normal pada peralatan, verifikasi kalibrasi berkala pada sumbu servo, dan pelumasan standar. Faktor biaya terbesar adalah waktu tunggu suku cadang, jadi pengadaan harus memastikan ketersediaan suku cadang lokal atau regional dan meminta daftar suku cadang yang direkomendasikan bersamaan dengan penawaran harga.
Kesimpulan dan Seruan untuk Bertindak
Jika pengaturan pembuatan takik rol Anda bergantung pada penentuan lokasi manual, stasiun penandaan terpisah, dan pergantian yang lama, biayanya nyata dan berulang. Mesin pembuatan takik dan penandaan rol CNC tugas berat mengubah ekonomi dengan membuat akurasi tidak bergantung pada perasaan operator dan dengan menghilangkan operasi penandaan sekunder sepenuhnya. Kasus-kasus di atas menunjukkan seperti apa hal itu dalam praktiknya: tingkat kerusakan di bawah 1 persen, pergantian kurang dari 20 menit, dan waktu tunggu diukur dalam hitungan hari, bukan minggu.
Jika Anda ingin mengevaluasi ini berdasarkan profil Anda sendiri, langkah selanjutnya adalah tinjauan teknis, bukan panggilan penjualan. Mintalah dokumen teknis tentang pembuatan takik dan penandaan gulungan tugas berat, atau mintalah untuk berbicara dengan teknisi penjualan tentang studi kemampuan pada bagian Anda. Bawalah gambar profil Anda dan data limbah Anda saat ini. Percakapan akan lebih bermanfaat dengan cara itu.



