
Penggilingan CNC CBN: Biaya Tersembunyi dari Beban Roda Penggilingan?
Pukul 2 pagi di hari Selasa, dan jalur produksi berhenti. Lagi. Mesin gerinda CNC CBN yang seharusnya beroperasi selama enam jam lagi telah berhenti, dan operator menatap roda gerinda yang mengkilap dan hanya menggesek alih-alih memotong. Bagian-bagian yang dihasilkan terbakar, hasil akhir permukaannya buruk, dan tempat sampah semakin penuh. Jika ini terdengar familiar, Anda tidak sendirian. Bahkan, skenario persis seperti ini terjadi di bengkel-bengkel di seluruh dunia setiap hari. Penyebabnya? Beban roda gerinda. Dan solusinya? Ini bukan hanya tentang membeli mesin baru—tetapi tentang memahami biaya tersembunyi dan pengungkit teknis yang dapat menghilangkan masalah ini untuk selamanya.
Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kami telah bertahun-tahun bekerja dengan para produsen yang menghadapi masalah serupa. Kami telah melihat bagaimana proses penggilingan yang dikelola dengan buruk dapat mengurangi keuntungan, membuat operator frustrasi, dan menunda pengiriman. Tetapi kami juga telah melihat bagaimana pendekatan yang tepat—menggabungkan desain mesin canggih, parameter proses yang cerdas, dan pemahaman mendalam tentang teknologi CBN—dapat mengubah operasi yang sedang kesulitan menjadi model efisiensi. Dalam blog ini, kami akan membahas secara mendalam poin-poin permasalahan, solusi, dan hasil nyata yang membuktikan bahwa memenangkan pertempuran melawan penumpukan material di roda penggiling adalah mungkin.

Masalah Utama 1: Beban Roda – Pembunuh Produktivitas yang Diam-diam
Penumpukan material pada roda gerinda terjadi ketika serpihan logam dan kotoran menempel di pori-pori roda CBN, menciptakan permukaan yang mengkilap sehingga lebih banyak menggesek daripada memotong. Dampak langsungnya adalah peningkatan drastis pada gaya gerinda, yang menyebabkan konsumsi daya lebih tinggi, suhu lebih tinggi, dan hasil permukaan yang buruk. Namun, konsekuensi selanjutnya bahkan lebih parah. Operator harus menghentikan mesin untuk merapikan roda gerinda, seringkali setiap beberapa bagian, yang menghancurkan produktivitas. Di bengkel otomotif dengan volume tinggi, misalnya, satu siklus perapian dapat memakan waktu 10-15 menit, dan jika terjadi setiap 20 bagian, Anda kehilangan hampir 50% dari waktu pengerjaan yang tersedia. Itu bukan hanya merepotkan—tetapi juga biaya yang sangat besar.
Mari kita hitung angkanya. Misalkan Anda sedang menggerinda poros baja keras dengan roda CBN. Dalam kondisi normal, Anda mungkin bisa mendapatkan 500 bagian di antara proses pengasahan. Tetapi jika terjadi penumpukan material, jumlah itu bisa turun menjadi 50. Setiap siklus pengasahan tidak hanya memakan waktu tetapi juga menyebabkan keausan roda—roda CBN mahal, dan setiap operasi pengasahan menghilangkan lapisan abrasif. Selama setahun, biaya pengasahan tambahan, kehilangan produksi, dan bagian yang rusak dapat dengan mudah melebihi $100.000 untuk satu mesin. Dan itu belum termasuk lembur yang dibutuhkan untuk mengejar pesanan yang tertunda.
Masalah Utama 2: Kerusakan Termal – Ketika Panas Merusak Komponen
Kerusakan termal sangat berkaitan dengan beban roda. Ketika roda diberi beban, gesekan meningkat, dan panas yang dihasilkan dapat menyebabkan terbakar, perubahan suhu, dan bahkan retakan mikro pada benda kerja. Untuk komponen kritis seperti badan injektor bahan bakar atau bantalan pesawat terbang, kerusakan termal apa pun adalah hukuman mati—bagian tersebut menjadi barang rongsokan. Tetapi bahkan untuk bagian yang kurang kritis, kerusakan termal dapat menyebabkan penolakan batch produksi, keluhan pelanggan, dan pengerjaan ulang yang mahal. Dalam satu kasus, produsen katup hidrolik mengalami tingkat barang rongsokan sebesar 15% karena terbakar, yang mengakibatkan kerugian pendapatan sebesar $200.000 per tahun. Akar penyebabnya adalah kombinasi dari pengiriman cairan pendingin yang tidak tepat dan beban roda yang tidak terdeteksi hingga bagian-bagian tersebut diperiksa.
Masalahnya adalah kerusakan termal seringkali tidak terlihat oleh mata telanjang. Anda mungkin tidak melihat bekas terbakar sampai setelah perlakuan panas atau pada perakitan akhir. Pada saat itu, Anda telah membuang bukan hanya waktu penggerindaan tetapi juga nilai tambah pada operasi sebelumnya. Inilah mengapa pencegahan sangat penting—dan mengapa proses penggerindaan harus dikontrol dengan ketat.
Masalah Utama 3: Hasil yang Tidak Konsisten – Kesulitan dalam Melakukan Skalabilitas
Sekalipun Anda berhasil menghindari masalah pembebanan dan kerusakan termal, inkonsistensi dapat mengganggu produksi Anda. Suatu hari roda bekerja dengan sempurna, keesokan harinya bermasalah. Variabilitas ini sering kali berasal dari faktor-faktor seperti teknik perawatan roda, kualitas cairan pendingin, atau kekakuan mesin. Bagi perusahaan yang meningkatkan produksi atau memindahkan proses ke fasilitas baru, inkonsistensi ini menjadi semakin besar. Misalnya, sebuah pemasok otomotif tingkat satu di Jerman kesulitan untuk mereplikasi keberhasilan lini percontohan mereka ketika mereka pindah ke pabrik baru. Mesin yang sama, roda yang sama, parameter yang sama—tetapi hasilnya berbeda. Penyebabnya adalah perbedaan kecil dalam konsentrasi dan filtrasi cairan pendingin, yang menyebabkan masalah pembebanan dan termal. Butuh berbulan-bulan untuk melakukan pemecahan masalah agar kembali normal, yang menghabiskan waktu dan sumber daya berharga perusahaan.
Ketidakkonsistenan juga memengaruhi kemampuan Anda untuk memprediksi masa pakai alat dan menjadwalkan perawatan. Jika Anda tidak pernah tahu kapan roda akan rusak, Anda akan melakukan pengasahan berlebihan (membuang masa pakai roda) atau pengasahan kurang (berisiko menghasilkan barang rongsokan). Keduanya tidak baik untuk keuntungan perusahaan.
Solusi 1: Teknik Membalut Luka Tingkat Lanjut
Pertahanan pertama terhadap penumpukan material pada roda adalah pengasahan yang tepat. Namun, tidak semua metode pengasahan diciptakan sama. Pengasahan berlian satu titik tradisional seringkali tidak cukup untuk roda CBN, terutama dalam aplikasi volume tinggi. Sebagai gantinya, kami merekomendasikan penggunaan pengasah berlian putar atau rol pembentuk berlian yang dapat menciptakan topografi roda yang lebih tajam dan lebih terbuka. Ini mengurangi kecenderungan serpihan untuk menempel dan memperpanjang waktu antara pengasahan. Selain itu, menggunakan kedalaman dan kecepatan pengasahan yang terkontrol dapat mencegah pengasahan berlebihan, yang membuang material roda.
Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., mesin gerinda CNC CBN kami dilengkapi dengan sistem pengasahan canggih yang dapat diprogram untuk mengoptimalkan kondisi roda gerinda. Misalnya, mesin kami memiliki siklus pengasahan otomatis yang menyesuaikan parameter berdasarkan pemantauan gaya gerinda secara real-time. Hal ini memastikan bahwa roda gerinda selalu dalam kondisi prima tanpa intervensi operator. Dalam uji coba pada salah satu pelanggan, teknologi ini mengurangi frekuensi pengasahan hingga 60% dan meningkatkan masa pakai roda gerinda hingga 30%.
Solusi 2: Strategi Pendingin – Lebih dari Sekadar Membanjiri
Cairan pendingin memainkan peran penting dalam mencegah penumpukan material dan kerusakan termal. Namun, sekadar membanjiri area tersebut saja tidak cukup. Cairan pendingin harus dialirkan dengan tekanan, kecepatan, dan sudut yang tepat agar dapat menembus area penggerindaan dan membersihkan serpihan. Cairan pendingin bertekanan tinggi (70-100 bar) yang dialirkan melalui roda gerinda atau pada antarmuka penggerindaan dapat mengurangi penumpukan material secara signifikan. Selain itu, jenis dan konsentrasi cairan pendingin juga penting. Untuk penggerindaan CBN, kami merekomendasikan penggunaan cairan pendingin sintetis berkualitas tinggi dengan sifat pelumasan dan pembersihan yang baik. Filtrasi juga sangat penting—jika cairan pendingin kotor, ia akan membawa serpihan kembali ke area penggerindaan, memperburuk penumpukan material.
Mesin kami dirancang dengan sistem pendingin bertekanan tinggi terintegrasi dan filtrasi canggih untuk memastikan bahwa cairan pendingin selalu bersih dan efektif. Dalam studi kasus dengan produsen instrumen medis AS, beralih ke strategi pendingin kami mengurangi kerusakan termal dari 12% menjadi kurang dari 1%, menghemat lebih dari $150.000 setiap tahunnya.
Solusi 3: Desain Mesin – Kekakuan dan Presisi
Terakhir, mesin itu sendiri harus dirancang untuk meminimalkan getaran dan memastikan kontrol yang presisi. Mesin yang kokoh dengan karakteristik peredaman tinggi dapat mempertahankan kondisi penggilingan yang konsisten bahkan saat roda aus. Di sinilah keahlian kami di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. bersinar. Mesin penggiling CNC CBN kami dibangun dengan alas besi cor, pemandu linier, dan motor penggerak langsung untuk memberikan stabilitas yang luar biasa. Kami juga menggabungkan kontrol CNC canggih yang memungkinkan penggilingan adaptif—menyesuaikan laju umpan secara otomatis berdasarkan umpan balik gaya untuk mencegah pembebanan dan kerusakan termal.
Salah satu pelanggan kami, produsen roda gigi transmisi otomotif asal Jepang, mengalami kesulitan dengan hasil yang tidak konsisten pada mesin-mesin lama mereka. Setelah memasang mesin gerinda CNC CBN kami, mereka mencapai pengurangan waktu siklus sebesar 40% dan peningkatan konsistensi permukaan akhir sebesar 25%. Kekakuan dan kontrol yang presisi dari mesin tersebut menghilangkan variabilitas yang selama ini mengganggu produksi mereka.
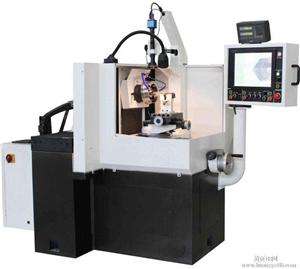
Studi Kasus Pelanggan: Hasil Nyata dari Seluruh Dunia
Mari kita lihat beberapa contoh spesifik bagaimana solusi-solusi ini telah mengubah operasional bagi pelanggan kami.
Kasus 1: Jerman – Pemasok Tingkat Satu Otomotif
Bapak Klaus Weber, Manajer Produksi di sebuah pemasok otomotif terkemuka di Stuttgart, menghadapi tingkat kerusakan sebesar 15% pada komponen baja yang dikeraskan akibat kerusakan termal. Setelah menerapkan strategi pendingin yang kami rekomendasikan dan meningkatkan ke mesin gerinda CNC CBN kami dengan kontrol adaptif, tingkat kerusakan turun menjadi 2%. "Konsistensi yang kami capai sangat luar biasa," kata Bapak Weber. "Kami tidak lagi khawatir tentang kerusakan akibat panas berlebih, dan operator kami dapat fokus pada tugas lain daripada terus-menerus mengasah roda gerinda."
Kasus 2: AS – Produsen Alat Kesehatan
Di Ohio, sebuah perusahaan alat medis mengalami kesulitan dengan proses pemasangan roda pada implan baja tahan karat. Penggantian perban setiap 30 bagian sangat mengurangi produktivitas mereka. Kami memperkenalkan sistem pendingin bertekanan tinggi dan penggantian perban putar kepada mereka, yang memperpanjang interval penggantian perban hingga 200 bagian. "Peningkatan throughput ini benar-benar mengubah segalanya," kata Sarah Thompson, Insinyur Manufaktur. "Kami telah meningkatkan output sebesar 35% tanpa menambah shift kedua."
Kasus 3: Jepang – Produsen Bantalan Presisi
Sebuah pabrik bantalan di Nagoya mengalami ketidaksesuaian hasil akhir permukaan pada jalur bantalan, yang menyebabkan keluhan pelanggan. Solusi kami melibatkan perombakan proses secara menyeluruh, termasuk peningkatan kekakuan mesin dan pengasahan yang dioptimalkan. Hasilnya: pengurangan variasi kekasaran permukaan sebesar 50%. "Sekarang kami memiliki kepercayaan diri untuk menjamin toleransi kami," kata Bapak Hiroshi Tanaka, Manajer Mutu. "Kemitraan dengan NANTONG LUCUBRATE sangat berharga."
Kasus 4: Cina – Pemasok Komponen Hidrolik
Di Shanghai, sebuah pabrik katup hidrolik menghadapi tingkat penolakan sebesar 20% karena terbakar. Setelah audit menyeluruh, kami merekomendasikan kombinasi penyaringan cairan pendingin dan perubahan spesifikasi roda. Tingkat penolakan turun menjadi 3%, menghemat perusahaan lebih dari $300.000 per tahun. "Dukungan teknis yang kami terima sangat luar biasa," kata Bapak Li Wei, Manajer Pabrik. "Mereka tidak hanya menjual mesin kepada kami; mereka memecahkan masalah kami."
Aplikasi dan Kemitraan
Mesin gerinda CNC CBN kami digunakan dalam berbagai aplikasi, mulai dari komponen penggerak otomotif hingga bantalan kedirgantaraan dan instrumen medis. Kami bekerja sama erat dengan pemasok tingkat satu dan OEM di seluruh dunia, termasuk perusahaan seperti Bosch, Denso, dan SKF, yang mengandalkan teknologi kami untuk operasi penggilingan penting mereka. Kemitraan ini dibangun atas dasar komitmen bersama terhadap kualitas dan inovasi. Dengan berkolaborasi dengan para pemimpin industri ini, kami terus menyempurnakan mesin kami untuk memenuhi tuntutan manufaktur modern yang terus berkembang.
Sebagai contoh, kemitraan kami dengan pemasok otomotif besar Eropa menghasilkan pengembangan solusi penggilingan khusus untuk poros motor kendaraan listrik. Persyaratannya sangat ketat: presisi tinggi, tidak ada kerusakan termal, dan kapasitas produksi tinggi. Tim teknik kami bekerja sama dengan pelanggan untuk merancang mesin dengan sistem pendingin khusus dan pemantauan proses. Hasilnya adalah peningkatan produktivitas sebesar 30% dan pengurangan konsumsi roda gerinda sebesar 50%.
FAQ: Pertanyaan Teknis dari Insinyur dan Manajer Pengadaan
Q1: Berapa umur pakai roda gerinda CBN pada umumnya, dan bagaimana cara memaksimalkannya?
A1: Masa pakai roda gerinda bervariasi tergantung pada aplikasinya, tetapi dengan perawatan dan strategi pendingin yang tepat, Anda dapat mencapai masa pakai yang jauh lebih lama. Misalnya, dalam penggerindaan baja yang dikeraskan, roda gerinda CBN yang terawat dengan baik dapat bertahan hingga ribuan bagian. Untuk memaksimalkan masa pakai, gunakan alat pengasah putar, jaga kebersihan cairan pendingin, dan hindari kedalaman pengasahan yang berlebihan. Mesin kami dapat membantu dengan mengoptimalkan parameter pengasahan secara otomatis.
Q2: Dapatkah mesin Anda menangani roda CBN dan roda berlian?
A2: Ya, mesin gerinda CNC kami dirancang untuk mengakomodasi abrasif CBN dan intan. Sistem kontrolnya mencakup parameter khusus untuk masing-masing, memastikan kinerja optimal terlepas dari jenis roda gerinda yang digunakan.
Q3: Bagaimana saya tahu jika cairan pendingin saya menyebabkan penumpukan kotoran?
A3: Tanda-tandanya meliputi peningkatan gaya penggerindaan, hasil akhir permukaan yang buruk, dan lapisan mengkilap yang terlihat pada roda gerinda. Anda juga dapat memantau konsentrasi dan filtrasi cairan pendingin. Jika Anda ragu, teknisi kami dapat melakukan audit cairan pendingin dan merekomendasikan perbaikan.
Q4: Pelatihan dan dukungan seperti apa yang Anda berikan?
A4: Kami menawarkan pelatihan komprehensif untuk operator dan staf pemeliharaan, baik di fasilitas kami maupun di lokasi Anda. Selain itu, tim dukungan teknis kami tersedia 24/7 untuk membantu mengatasi masalah apa pun. Kami juga menyediakan layanan optimasi proses untuk memastikan Anda mendapatkan hasil maksimal dari mesin Anda.
Q5: Berapa waktu tunggu untuk mesin gerinda CNC CBN pesanan khusus?
A5: Waktu tunggu bervariasi tergantung spesifikasi, tetapi biasanya berkisar antara 12 hingga 16 minggu. Kami bekerja sama erat dengan Anda selama fase desain untuk memastikan mesin tersebut memenuhi kebutuhan Anda secara tepat.
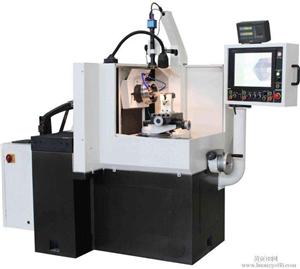
Kesimpulan: Kendalikan Proses Penggilingan Anda
Beban roda dan kerusakan termal tidak harus menjadi hal yang biasa terjadi. Dengan teknologi dan keahlian yang tepat, Anda dapat mencapai hasil yang konsisten dan berkualitas tinggi sekaligus mengurangi biaya dan waktu henti. Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kami berdedikasi untuk membantu Anda mengatasi tantangan ini. Baik Anda ingin meningkatkan mesin yang sudah ada atau berinvestasi pada mesin baru, tim kami siap membantu.
Untuk mempelajari lebih lanjut tentang solusi kami, kami mengundang Anda untuk mengunduh white paper teknis kami, "Mengoptimalkan Penggilingan CBN untuk Produksi Volume Tinggi," yang menyediakan analisis mendalam dan studi kasus. Atau, hubungi langsung teknisi penjualan kami untuk membahas aplikasi spesifik Anda. Jangan biarkan beban roda penggilingan menghentikan keuntungan Anda—ambil tindakan hari ini.



